HRP sacın temiz görünmesini kaynak hazır olmakla karıştırmayın
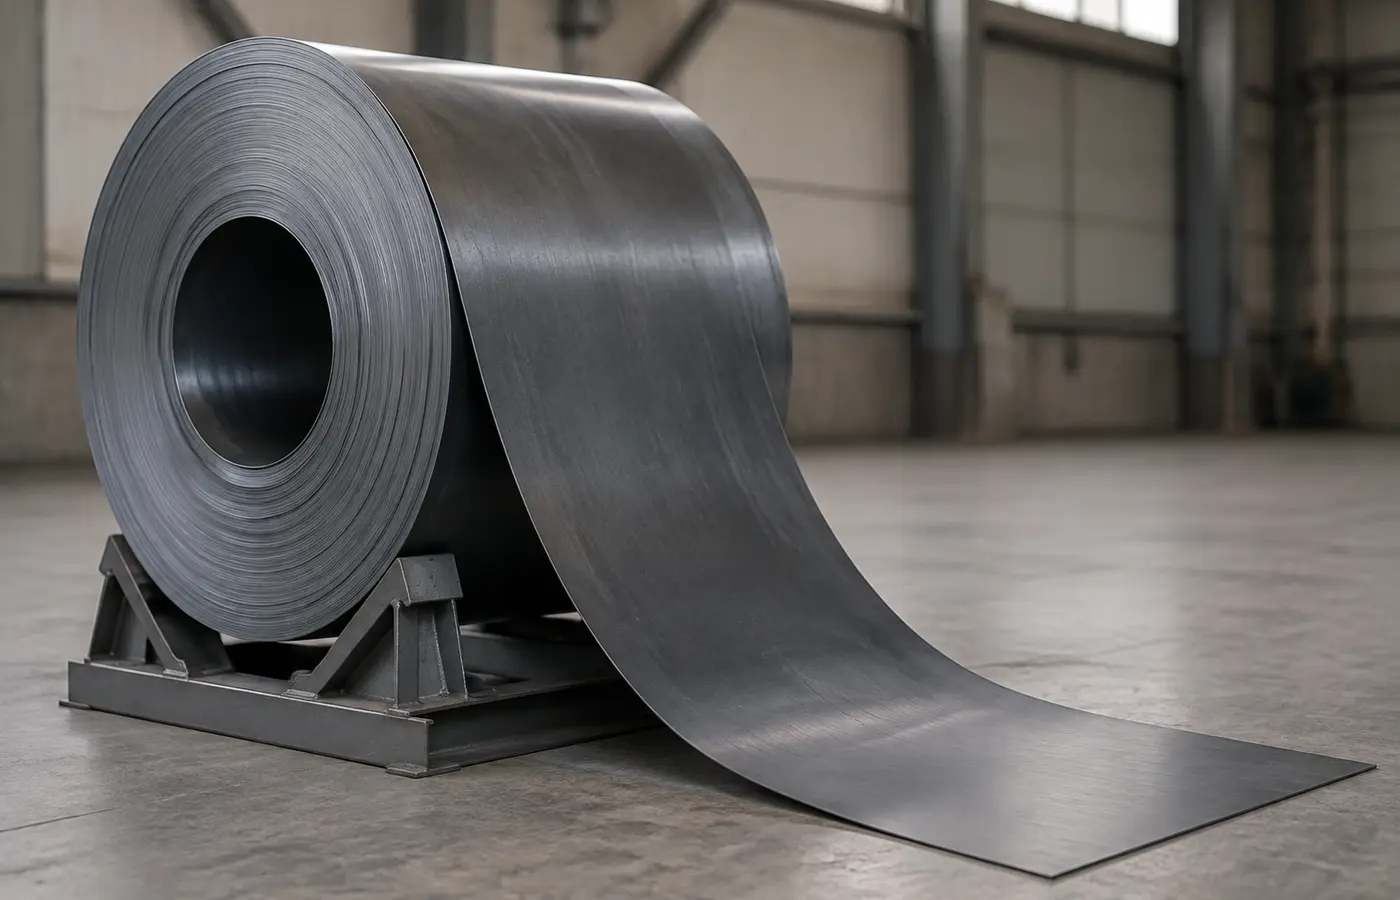
HRP, sıcak haddelenmiş sacın yüzeyindeki tufal tabakasının asitle temizlendiği ve çoğunlukla yeniden paslanmayı sınırlamak için yağlandığı bir üründür. Bu nedenle siyah saca göre daha düzgün ve temiz görünebilir; ancak sevkiyat yağı, kesme sıvısı, parmak izi, depolama nemi, hafif pas ve işaretleme kalıntıları kaynak bölgesinde hâlâ bulunabilir. TWI, birleştirme öncesi yüzeyin tufal ve ağır oksitten arınmış, kuru ve organik kirleticilerden temiz olmasını ister.
Kaynak başarısı yalnız yüzey temizliğiyle belirlenmez. Sacın gerçek kalite ve kalınlığını etiketten doğrulayın; resimdeki birleşim tipini, kaynak yöntemini, dolgu metalini, ön tav ve pasolar arası sıcaklık şartlarını onaylı kaynak prosedüründen alın. Taşıyıcı veya güvenlik açısından kritik imalatta malzeme sertifikası, kaynakçı yeterliliği ve muayene planı proje şartlarına göre belirlenmelidir. HRP tanımı tek başına kaynak prosedürü değildir.
Önce geometriyi ve kesim sırasını netleştirin
Kaynak hazırlığı, taşlama başlamadan önce birleşim geometrisiyle başlar. Alın, köşe, bindirme veya T birleşiminin seçimi; sac kalınlığı, erişim, yük aktarımı ve kaynak yöntemine bağlıdır. Ağız açısı, kök aralığı, kök yüksekliği ve dikiş boyutu çizim ya da prosedürde tanımlanmalıdır. TWI yüzey hazırlığını hem birleşim geometrisi hem de yüzey temizliği olarak ele alır; rastgele açılmış geniş bir pah gereksiz kaynak metali ve ısı girdisi oluşturabilir.
Kesim yöntemi kenarda çapak, sertleşmiş bölge, oksit veya cüruf bırakabilir. Termal kesilmiş kenarı yalnız parlak görünene kadar taşlamak yerine prosedürün istediği sağlam metale ulaşın; mekanik kesimdeki çapak ve deformasyonu giderin. Parçaları fikstüre koymadan önce ölçü, köşegen, düzlem ve aralıkları kontrol edin. Geniş boşluğu daha fazla kaynakla doldurmak, kötü kesim ve uyumsuzluğu güvenilir biçimde telafi etmez.
Yağı, gresi ve çözücü kalıntısını güvenli sırayla uzaklaştırın
Yağlı yüzeyi doğrudan taşlamak kirleticiyi daha geniş alana yayabilir ve aşındırıcıya gömebilir. Lincoln Electric’in kaynak hazırlığı dokümanı, oksit giderme işleminden önce yağ ve gresin alınmasını önerir. Malzeme ve işyeri için onaylı, klor içermeyen bir temizleyici kullanın; ürün güvenlik bilgi formuna, havalandırma ve yangın tedbirlerine uyun. Temiz bezle çalışın, kirli bezi tekrar yüzeye sürmeyin ve kaynak başlamadan yüzeyi tamamen kurutun.
Bilinmeyen çözücüleri karıştırmayın; fren temizleyici gibi rastgele ürünleri kaynak yakınında kullanmayın. Temizleyici kabını, ıslak bezleri ve yanıcı atıkları ark yakılmadan önce çalışma alanından çıkarın. Basınçlı havanın yağ veya su taşımadığını doğrulamadan yüzeyi üflemeyin. Temizlikten sonra çıplak elle kaynak ağzına dokunmak yeniden yağ bırakabilir; temiz eldiven ve ayrılmış taşıma yüzeyleri kullanın.
Pas, oksit, boya ve işaretlemeyi kontrollü biçimde temizleyin
Yağ alma tamamlandıktan sonra kaynak ağzı ve bitişiğindeki gerekli bant; pas, gevşek oksit, boya, astar, kesim cürufu ve yoğun işaretlemeden arındırılır. TWI, pas veya gres gibi yüzey kirleticilerinin gözenek oluşturabileceğini; kesme yağlarının kaynak öncesi giderilmesi gerektiğini belirtir. Kaynaklanabilir astar varsa bile uygunluğu ürün teknik föyü ve onaylı prosedürle doğrulanmadan üzerinde kaynak yapmayın.
Taşlama diski veya tel fırça yüzeye ve malzemeye uygun, temiz ve iyi durumda olmalıdır. Aşırı bastırarak sacı inceltmeyin, pah ölçüsünü değiştirmeyin ve keskin oyuklar oluşturmayın. Temizlik yönü, gevşeyen parçacıkları ağzın içine taşımamalıdır. Mekanik hazırlık sonrasında tozu uzaklaştırın ve gerekiyorsa son yağ alma işlemini tekrarlayın. SSAB de kaynak alanında nem, yağ, korozyon ve diğer kirleticilerin uzaklaştırılmasını temel kaynak hijyeni olarak tanımlar.
Nem, yoğuşma ve sarf malzemesini birlikte yönetin
Soğuk depodan sıcak ve nemli atölyeye alınan sac, gözle fark edilmeyen yoğuşma yapabilir. Islak yüzeyi alevle rastgele kurutmak yerine parçanın ortam sıcaklığına dengeli biçimde gelmesini bekleyin ve kuru olduğunu doğrulayın. Ön tav gerekiyorsa sıcaklık, ısıtma yöntemi ve ölçüm yeri kaynak prosedüründe tanımlanmalıdır. Boya, yağ veya solvent kalıntısı varken ısıtma yapmak zararlı duman ve yangın riski doğurur.
Temiz ana malzeme kirli tel veya nemli elektrotla birleştirildiğinde hazırlık boşa gider. TWI, dolgu malzemesi yüzeyinin de kaynak havuzuna taşınan bir kirletici kaynağı olabileceğini vurgular. Tel, elektrot ve tozu üretici koşullarında saklayın; paslı tel, hasarlı örtü veya nem şüphesi varsa kullanmayın. Koruyucu gazlı kaynakta hortum, regülatör, debi ve cereyan etkisini ayrıca kontrol edin.
Punta, kök aralığı ve montajı kaynak öncesi son kez doğrulayın
Parçaları temizlendikten sonra gereksiz süre açıkta bırakmadan birleştirin. Kök aralığını mastarlarla, hizayı ve kaçıklığı uygun ölçüm araçlarıyla kontrol edin. Kelepçe ve mıknatısların kaynak ağzına kir taşımadığından emin olun. Puntalar, nihai dikişe girecekse aynı temizlik, sarf ve prosedür disiplinine uymalıdır; çatlak, gözenekli veya aşırı bombeli punta taşlanıp uygun şekilde yenilenmelidir.
Kaynak sırasını, ısı dağılımını ve çarpılma kontrolünü işe başlamadan planlayın. Fakat deformasyonu azaltmak için proje dikiş boyutunu veya sürekliliğini kendi kararınızla değiştirmeyin. Punta sonrasında ölçüyü tekrar alın; levha yüzeyindeki yağın fikstürden geri taşınıp taşınmadığını kontrol edin. İlk üretimde numune ve makro kesit gibi doğrulamalar, seri işe geçmeden parametre ve hazırlık hatalarını görünür kılabilir.
Başlamadan önce kısa bir kabul kontrolü yapın
Kaynakçı arkı yakmadan önce malzeme kimliği, kalınlık, birleşim tipi, ağız ölçüleri, kök aralığı, hizalama, yüzey temizliği, kuruluk, sarf malzemesi ve prosedür numarası birlikte kontrol edilmelidir. Temizlenen alanın genişliği sabit bir ezber ölçü değil; işlem, birleşim ve prosedür gereğine göre belirlenir. ESAB, yağ ve kesme sıvısından sonra pas, tufal, boya, mürekkep, kaplama ve kesim cürufunun uzaklaştırılmasını önerir.
Üretim kartına kullanılan sac partisini, kesim yöntemini, temizlik ürününü, ağız ölçülerini, punta sırasını ve sapmaları kaydedin. Böylece sonradan görülen gözenek, kaynaşma eksikliği veya çatlağın nedeni yalnız kaynakçının el becerisine bağlanmaz. Güvenilir sonuç; doğru malzeme, kontrollü geometri, temiz ve kuru yüzey, uygun sarf, onaylı prosedür ve ölçülebilir kabul kriterlerinin birlikte uygulanmasıyla elde edilir.